インボリュートスプラインの設計判断とはめあい・規格・図面指示・加工
ichimatsuHow to 機械設計
「歯車のキホン」の記事では、モジュールや圧力角といった歯車の基本的な概念を解説しました。しかし実務の現場で設計者が直面するのは、理想的な噛み合いではなく、「故障」という厳しい現実です。なぜ歯車は壊れるのか?その予兆をどう見抜き、どうすれば防げるのか?
この記事は、歯車故障のメカニズムと実践的な対策を扱う、機械設計者向けの応用編です。
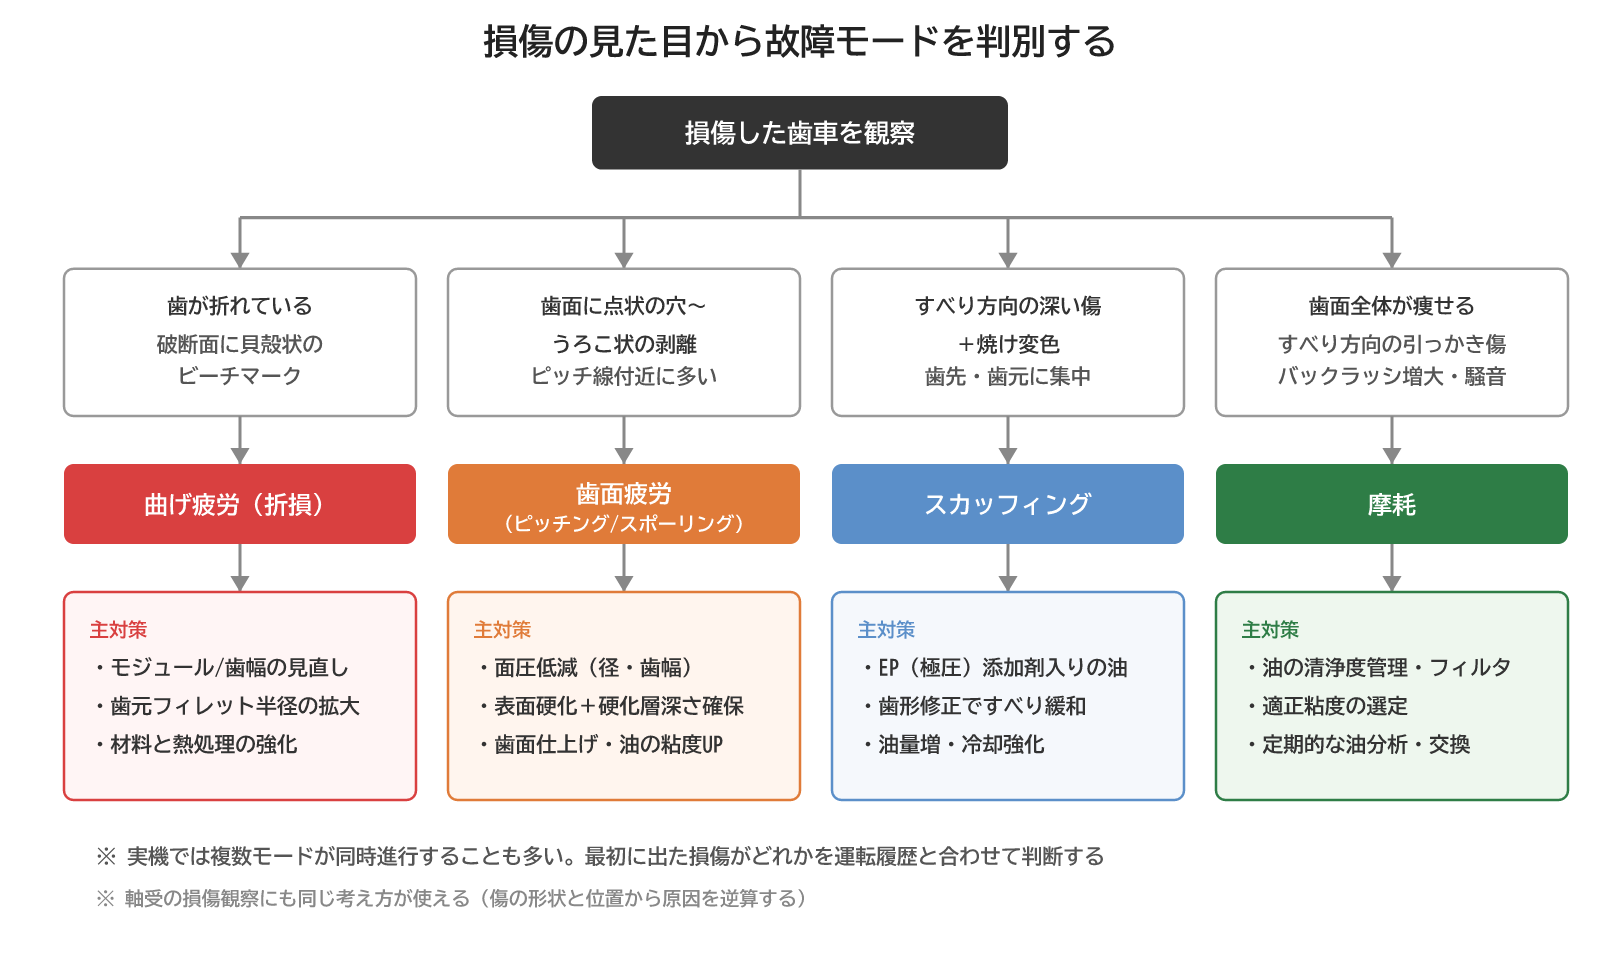
歯車の故障は、その現象によって大きく4つのモードに分類されます。現場で損傷した歯車を目の前にしたとき、その「表情」から原因を正しく読み解くことが、的確な対策への第一歩となります。
以下、それぞれのメカニズム、見分け方、対策を示します。
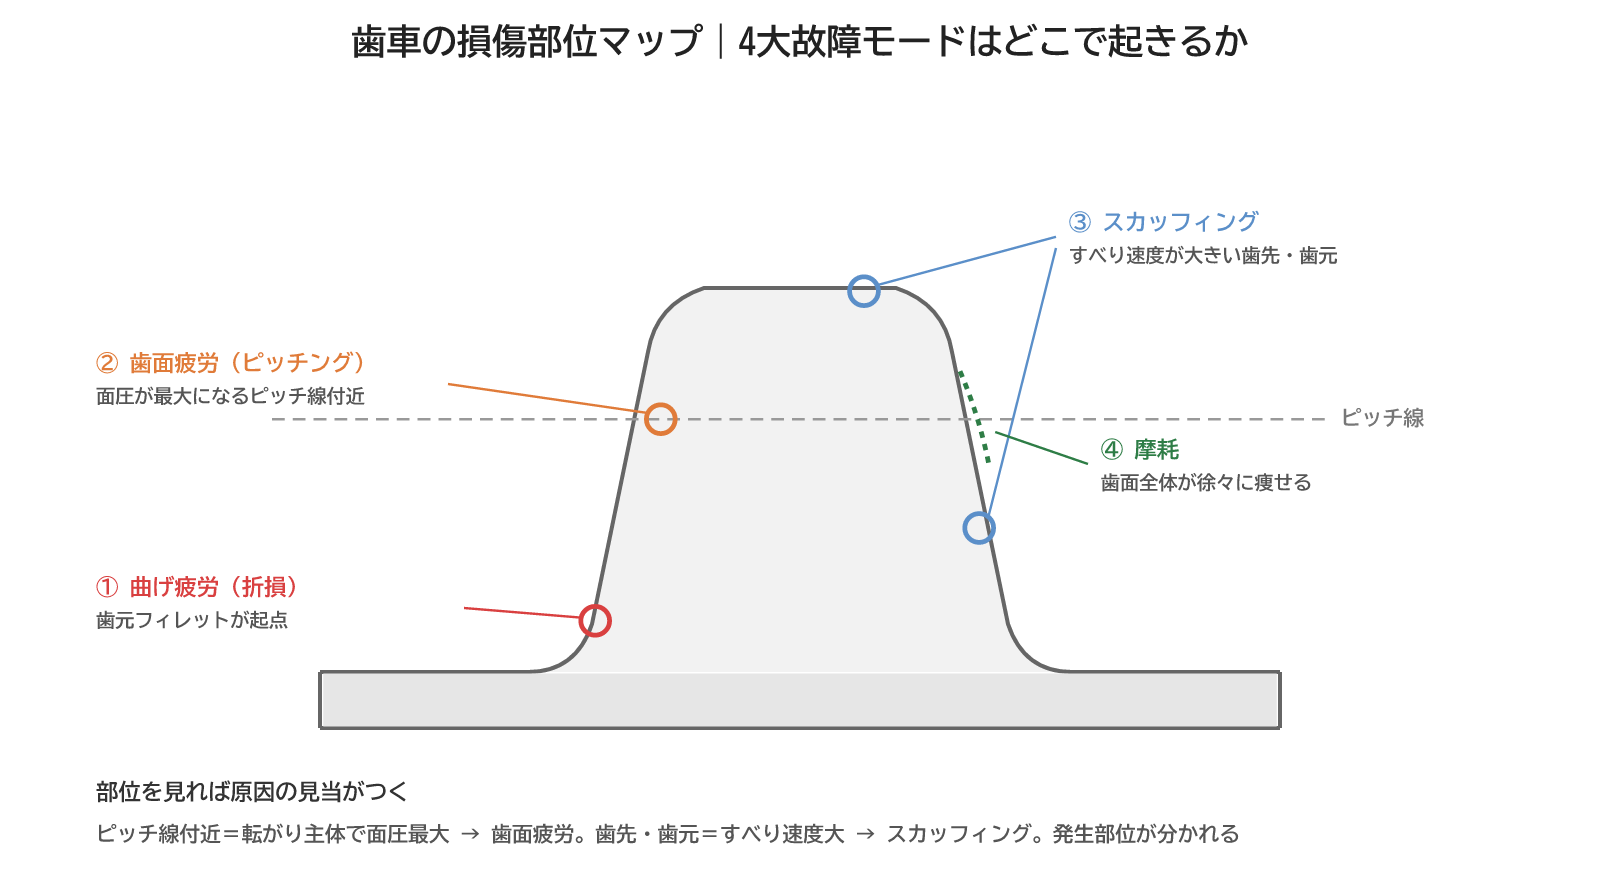
歯の折損は、最も致命的な故障モードの一つです。噛み合いの過程で歯元には繰り返し曲げ応力がかかり、これが材料の疲労限度を超えると、微小な亀裂が発生します。この亀裂が徐々に進展し、最終的に歯が破断に至ります。特に、過負荷や衝撃荷重が加わった際に発生しやすくなります。
折損した歯の破断面を観察することは、原因を特定する上で重要です。
これらの模様は、破壊が一度の大きな力によるもの(延性破壊・脆性破壊)ではなく、繰り返しの負荷によって時間をかけて進行した「疲労」の証拠となります。
歯面疲労は、歯面にかかる繰り返しの接触圧力によって発生します。歯の表面、あるいは表面直下で発生した微小な亀裂が進展し、最終的に歯面の金属が剥がれ落ちる現象です。
歯面の面圧を下げる目的でモジュールを大きくしても、面圧は変化しません。歯面強さの計算式に登場するのはピッチ円直径と歯幅で、モジュールは登場しません。面圧と歯元の曲げをそれぞれ何で合わせるかは歯車のモジュールの決め方、面圧は歯幅で曲げはモジュールで合わせるで扱っています。
摩耗は、歯面の金属が物理的・化学的に徐々に失われていく現象です。折損のように突然の機能停止には至らないものの、バックラッシの増大や騒音・振動の原因となります。
スカッフィング(かつてスコーリングと呼ばれた損傷)は歯面間の潤滑油膜が完全に破断し、金属同士が直接接触・溶着することで発生する、深刻な損傷です。特に、高負荷・高速すべりが生じる歯先や歯元で発生しやすく、歯面にすべり方向の深い引っかき傷やむしれ跡が残ります。過大な摩擦熱により、歯面が焼けて変色(バーニング)を伴うことも少なくありません。
用語について:JIS B 0160:2015(歯車-歯面の摩耗及び損傷-用語)では、この損傷はスカッフィングという見出し語で立っており、スコーリングという用語は採用されていません。さらに ISO 10825-1:2022 では、scoring を「すべり方向に付く細かい線条のきず」、つまりアブレシブ摩耗の側として定義し直しています。古い資料では同じ語が油膜切れの焼き付きを指しているため、報告書ではスカッフィングと書くほうが読み手との取り違えが起きません。
呼び名が決まったら、次は現物のどこに出たかを見ます。歯面のすべり率の分布から損傷の出た場所を読み、設計で何を変えるかまで絞る手順は歯車の損傷の見分け方、傷の出た場所から原因を絞る手順にまとめました。
歯車故障の原因は一つではなく、設計、製造、潤滑、運転条件など、様々な要因が複雑に絡み合っています。信頼性を確保するためには、複数の対策を組み合わせることが必要です。
歯車トラブルの多くは、潤滑の不備に起因します。潤滑は歯車の生命線です。
オイルの特性は、低温粘度と高温粘度の組み合わせで示されることが多いです。粘度が低いと抵抗が小さく、ロストルクが小さいという特徴もあります。歯車だけではなく、システム全体として最適になるようにオイル選定しましょう。
ハウジングの加工精度や組立精度は、高ければ高いほど歯車にとっては良いですが、その分ハウジングのコストが上がります。特に、ある一定を超えると加工精度の限界により、指数関数的にコストにインパクトを与え、最終的にはものづくりが不可能な領域に至ります。
ギヤ側で頑張るか、ハウジング側で頑張るか、トータルバランスで見極めましょう
これまで述べてきた対策を、各破損モードとそれに影響する設計要素の観点から整理すると以下のようになります。
| 破損モード | 影響する主な設計要素 | 効果的な対策 |
|---|---|---|
| 曲げ疲労(歯の折損) | 歯元応力 (モジュール、歯幅、圧力角、歯元フィレット形状) |
・モジュールや歯幅を大きくし、歯の断面積を増やす。 ・歯元フィレットの半径を大きくし、応力集中を緩和する。 |
| 材料強度 (材料選定、熱処理) |
・高強度な材料(例:SNCM鋼など)を選定する。 ・適切な熱処理(浸炭焼入れ、窒化処理など)を施し、疲労強度を向上させる。 |
|
| 荷重条件 (過負荷、衝撃荷重、歯当たり) |
・運転トルクを正確に評価し、過負荷や衝撃を考慮した安全率を設定する。 ・歯筋方向の修正(クラウニング)を行い、片当たりによる応力集中を防ぐ。 |
|
| 歯面疲労(ピッチング、スポーリング) | 接触面圧 (歯車径、歯幅、歯形) |
・歯車径や歯幅を大きくし、面圧を下げる。 ・歯形修正を行い、荷重分布を均一化する。 |
| 材料の表面耐久性 (表面硬さ、表面粗さ、硬化層深さ) |
・表面硬さを高める熱処理(浸炭、高周波焼入れなど)やショットピーニングを適用する。 ・歯面を研削仕上げし、表面粗さを小さくして応力集中点を減らす。 ・スポーリング対策として、負荷に見合った適切な硬化層深さを確保する。 |
|
| 潤滑条件 (潤滑油粘度、油膜厚さ) |
・潤滑油の粘度を上げることで、金属接触を防ぐ油膜を厚く形成する。 | |
| 摩耗 | 潤滑油の清浄度 | ・ギアボックスの密閉性を高め、外部からの異物混入を防ぐ。 ・潤滑システムに高性能なフィルターを設置し、定期的に管理する。 |
| 潤滑油の種類と粘度 | ・運転温度や荷重に適した粘度、種類の潤滑油を選定する。 | |
| 材料の耐摩耗性 (材料の組み合わせ、硬さ) |
・歯車の材料硬さを適切に設定する(一般的に駆動歯車を被動歯車より少し硬くする)。 ・耐摩耗性に優れた材料を選定する。 |
|
| スカッフィング(旧称スコーリング) | 歯面のすべり速度と面圧 | ・歯形修正(プロファイルリリーフ)を行い、歯先・歯元での過大な面圧とすべりを緩和する。 |
| 潤滑油の性能 (耐熱性、極圧性) |
・高温下でも油膜を維持できる高粘度の潤滑油を選定する。 ・極圧(EP)添加剤を含む潤滑油を使用し、油膜切れ時の金属接触を防ぐ。 |
|
| 運転温度 | ・潤滑油の供給量を増やす、またはオイルクーラーを設置するなどして、歯車の冷却を強化する。 |
破面や歯面から原因を読む手順は経験のある人ほど言葉にせずに使います。だから記録に残りません。読み取りが引き継がれないまま失われていく話は、設計の技能伝承は、なぜいつも手遅れになるのかに書きました。
歯車の故障は単なる部品の破損ではなく、その背後にある力学、材料、化学、そして運転環境の物語を語っています。破断面のビーチマークや歯面のピッチングは、その歯車がどのような「人生」を歩んできたかの記録です。
設計者としてこれらのサインを正しく読み解き、故障の根本原因を理解すること。そして設計、潤滑、メンテナンスという各段階で適切な手を打つこと。これが、理論を現場で活きる信頼性につなげる要点です。