アルミ鋳造法の違いと選び方(重力鋳造・LP鋳造・ダイカスト)
ichimatsu
How to 機械設計
エンジンブロックはずっしりと重厚。燃焼圧だけに耐えられるように設計しているとは思えません。
燃焼圧が直接作用するのはシリンダの内壁と、シリンダヘッドを載せるデッキ面だけです。クランク軸の中心線より下へ伸びるスカート部に燃焼圧は伝わりません。燃焼荷重はコンロッドとクランクを通じてクランク軸受に加わります。燃焼荷重だけ考えれば気筒間の壁は他の壁より厚く作られるのは納得です。それでも、シリンダヘッド同等の壁厚で成立するはずです。そこまで厚くする必要はないはずなのです。
シリンダブロックの肉厚を決めているのは応力ではなく変形量です。
強度計算だけを考えてよければ、実物よりずっと薄い肉厚で成立します。それなのに、実際生産されているシリンダブロックの肉厚が分厚いのは、計算が甘いからではありません。寸法を決めている要件が、そもそも強度だけではないからです。
機械部品の肉厚には、二種類の決まり方があります。
強度で決まる寸法は、発生応力を許容応力以下に収める目的で決めます。壊れるか壊れないかの判定で、疲労を見る場合はS-N曲線と平均応力の補正が入ります。応力で判断します。
剛性で決まる寸法は、荷重をかけたときの変形量を許容値以下に収める目的で決めます。壊れるかどうかは問いません。変形量で判断します。
厚みに対する効き方も違います。矩形断面で板厚を2倍にすると、断面係数は4倍になるので応力は4分の1に下がります。断面二次モーメントは8倍になるので、たわみは8分の1に下がります。肉厚を増やしたとき、変形量のほうが大きく変化します。一方、厚肉部品を軽量化するために肉厚を削っていった場合。肉厚を少し削っただけで変形量が急に増えます。剛性で決まった部品の肉厚に削り代はほぼありません。
シリンダブロックには、強度と剛性の両方が機能として要求されます。強度で厚くなる箇所。剛性で厚くなる箇所。場所により異なります。変形量要因の必要肉厚が強度要因の肉厚を上回ることが多々あります。応力には余裕があるのに、変形量には余裕がない。この条件が軸受まわりからスカートまで続くので、シリンダブロックは全体として分厚くなります。
同じ現象は歯車箱でも減速機のケーシングでも工作機械のベッドでも起きます。軸を支える箱物は、ほぼすべて変形量で寸法が決まります。
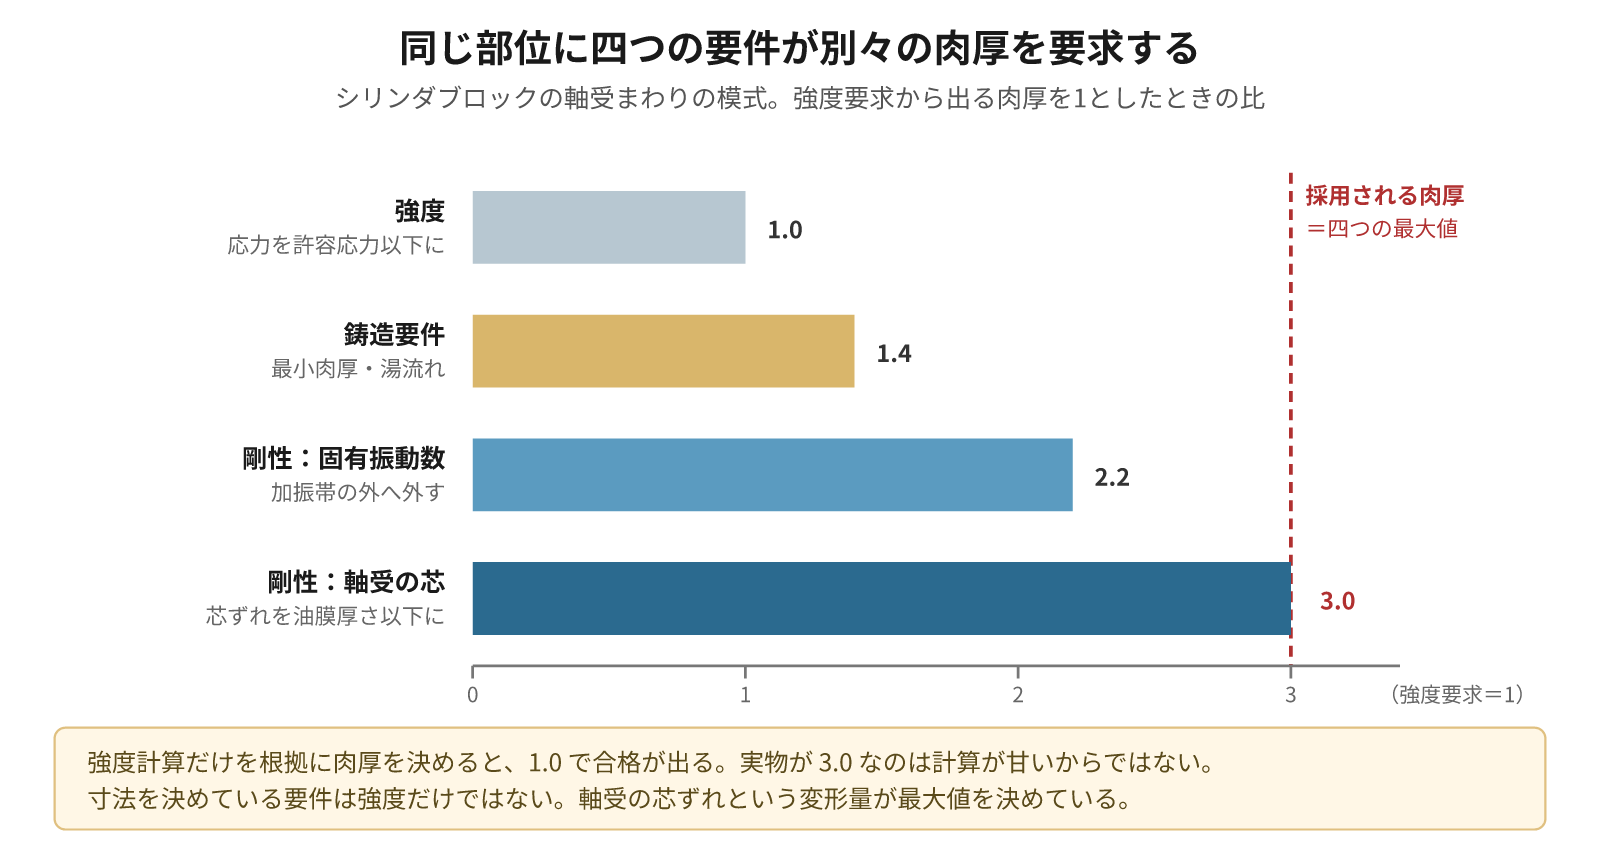
燃焼圧は軸受に直接は加わりません。ピストンを押し下げた力はコンロッドを通ってクランクピンへ移り、クランク軸を曲げながらジャーナルを経て軸受に届きます。この燃焼荷重は複数の軸受へ分散し、荷重方向もクランク回転角ごとに変化します。応力の大きさで見れば、シリンダ内壁より小さくなります。それでも軸受部の肉厚は厚い。
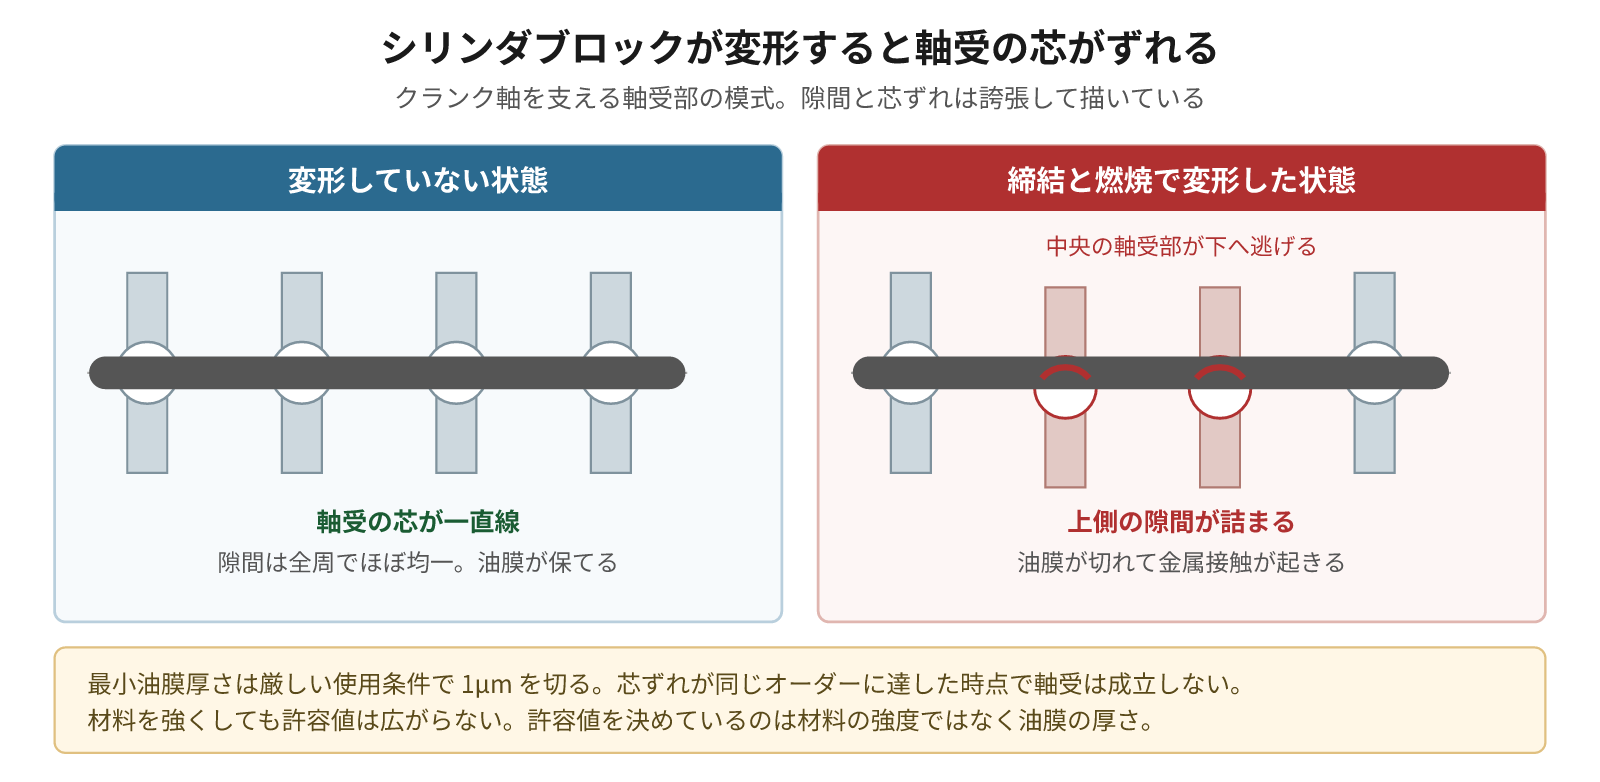
クランク軸は、シリンダブロックに並んだすべり軸受で支えられています。軸と軸受の間には油膜があり、金属どうしを直接触れさせないのが役割です。
すべり軸受メーカーの大豊工業は、エンジン軸受の最小油膜厚さが厳しい使用条件では1マイクロメートル以下になると説明しています。同じ資料で、ハウジング穴の寸法精度と真直度・真円度の厳密な管理を求めています。
軸受が並ぶ穴の芯がずれると、軸は真っすぐ入りません。片側だけ隙間が詰まり、油膜の薄い側で金属接触が起きます。焼き付きも異常摩耗も、応力が許容値を超えたら発生するのではありません。変形量が油膜の厚さと同じオーダーになったら発生します。
強度基準との違いは許容値の考え方です。許容応力は材料の強度で決まるので、余裕があれば肉厚を削れます。軸受の芯ずれは油膜の厚さで決まるので、材料を強くしても許容値は広がりません。鋳鉄をアルミに替えても高張力鋼を使っても、油膜が1マイクロメートルであることは変化しません。
(厳密にいうと、荷重が加わった際の変形量は形状が同じならヤング率で変わります。この点では、アルミと鋳鉄では大きく差があります)
米国のエンジン整備の技術記事は使用済みブロックは熱サイクルを繰り返すうちに動き、高い筒内圧と高回転がクランクのたわみを増やすと述べ、軸受穴の芯出しを機械加工で再切削する作業を紹介しています。エンジン運転中の変形が問題になる部位です。
損傷面から原因を絞る手順は軸受の損傷パターンで扱いました。
シリンダヘッドとシリンダブロックはボルトで締結されます。締結軸力は運転前から常時かかっています。
Motor-Fanの解説ではヘッドとブロックを締め付けると、連なったシリンダーライナー全体がコンマ1mmくらい落ちると述べられています。運転もしていない状態で、0.1mmオーダーの変形が既に入っている状態です。
0.1mmは、軸受の油膜厚さの100倍です。締結の入れ方を間違えれば、シリンダの真円度も軸受の芯も要求から外れます。だからシリンダブロックのデッキまわりとボルト座の周辺は、ボルト1本あたりの軸力に耐える断面積では決めません。ヘッドボルトを締結してもシリンダ変形が機能に影響しない剛性を狙って設計します。
締結体の中で外力がどう分担されるかは締結三角形で扱いました。締結軸力が平均応力を押し上げて疲労寿命を削る話はFEM解析だけでは疲労破壊は防げないで扱っています。今回取り上げているのは、締めた時点で寸法が変わることです。
シリンダブロックには、燃焼と往復慣性力による加振が回転数の整数倍で入ります。加振周波数がシリンダブロックの曲げ固有振動数に近づくと、変形量が跳ね上がります。
4サイクル4気筒であれば1回転あたり2回の燃焼が起きるので、加振の主成分は回転2次です。3,000rpmで100Hz、6,000rpmで200Hzになります。回転数を上げるほど加振周波数はシリンダブロックの曲げ固有振動数へ近づきます。
固有振動数は剛性と質量で決まります。質量を増やすと下がり、剛性を上げると上がります。加振の次数から外すには、剛性を上げて固有振動数を加振帯より上へ持っていくのが基本です。音と振動を抑えるために厚肉にする、という必要性が出てきます。
スカートの形状は、剛性を稼ぐための構造です。Motor-Fanの解説ではディープスカートはブロックの外側だけがクランクセンターより下に伸びてベアリングキャップを抑え込む構造で、ブロック強度が増しクランク支持剛性も高くなると説明されています。同じ記事で、ハーフスカートに別体のラダーフレームを設ければ同等の剛性が確保できるとも述べられています。
クランク中心より下へ壁を伸ばしても、燃焼圧を受け持つ断面は1平方ミリも増えません。増えるのは断面二次モーメントだけです。スカートの存在理由は燃焼圧に対する強度確保ではないのです。
固有値解析で共振を外す手順は固有値解析で共振を避けるで扱いました。
強度でも剛性でも要らない肉厚が、製造要件で決まることもあります。
鋳造では、溶湯がキャビティの隅まで届く必要があります。薄すぎる部位では充填の途中で溶湯の温度が下がり、湯じわや湯境といった湯まわり不良が出ます。同じ資料では、アルミダイカストの一般的な肉厚の目安を小物製品で0.8〜3.0mmとしています。砂型鋳造では砂の強度と冷却速度の制約が加わるので、下限はさらに上がります。
抜き勾配と鋳肌のばらつきも肉厚に効きます。図面の公称肉厚が3mmでも、鋳造公差と抜き勾配で実物は場所ごとに変わります。最小肉厚は公差の下側を見て決めます。
砂型の要件は砂型鋳造の設計、ダイカストの内部欠陥はアルミダイカストの鋳巣で扱いました。
エンジンブロックは極端な例です。しかし軸を支える箱物であれば、減速機のケーシングでもモータのブラケットでも同じ考え方で寸法が決まります。
設計中の部品について、次の三つを順に確認します。
① 応力の安全率を出す。 強度で決まっているのかを先に切り分けます。安全率が3も4もあるなら、そんなに厚肉である必要はありません。
② 変形量の要求値を書き出す。 軸受のクリアランス、シール面の面圧、歯車の歯当たり、位置決めの繰り返し精度。変形の許容値を数字で書けない部品は、剛性の検証ができていません。
③ 製造要件の下限を確認する。 鋳造の最小肉厚、機械加工の取り代、溶接の脚長。
①が効いていないのに①だけを根拠に板厚を決めていると、安全率の数字は健全なまま変形量で不具合が出ます。安全率5で設計した部品が、応力とは関係のない理由で使えなくなる。よくある失敗例です。
②を要求されない部品も多くあります。カバー、ブラケット、架台。荷重は分かっていて応力も計算できるのに、変形をどこまで許すかが決まっていない。許容値がないので、解析で変形量を出しても合否が付きません。結果として、応力の安全率だけで板厚が決まります。
許容値は、相手部品との関係から出てきます。軸受なら油膜厚さ、シール面なら面圧の下限、歯車なら歯当たりの片寄り、位置決めなら繰り返し精度。相手部品を決めないと、変形の許容値は決まりません。 単品図面を引く前に決めておく値です。
材料を替えたときに剛性が先に破綻する話は鉄からアルミへの置き換えで剛性が足りなくなる三つの理由で扱いました。ヤング率が3分の1になれば、応力が同じでも変形量は3倍になります。強度基準では合格が出続けるので、置き換えの検討段階では見えません。
強度計算に余裕があることと、寸法が正しいことは別です。手元の部品について、変形の許容値を数字で書けるかどうかを確かめてみてください。